-
Courriel
info@gti-test.com
-
Téléphone
17640053769
-
Adresse
Pièce 7 no 2212, place zhongfood, 56 - 39, rue Huanghe Bei, secteur de l'Impératrice, Shenyang
À propos de nous
Jitai Precision Instrument (Shenyang) Co., Ltd
Dry goods share | les cinq étapes clés du processus de détection des fuites des filtres HEPA haute efficacité
Date :2025-12-08Lire :4
I. processus standard de détection de fuite de filtre à haute efficacité
La détection de fuites par filtre à haute efficacité est un travail systématique qui nécessite un fonctionnement rigoureux selon un processus standard garantissant la précision et la fiabilité des résultats de détection.
1.1 phase d'introduction des aérosols
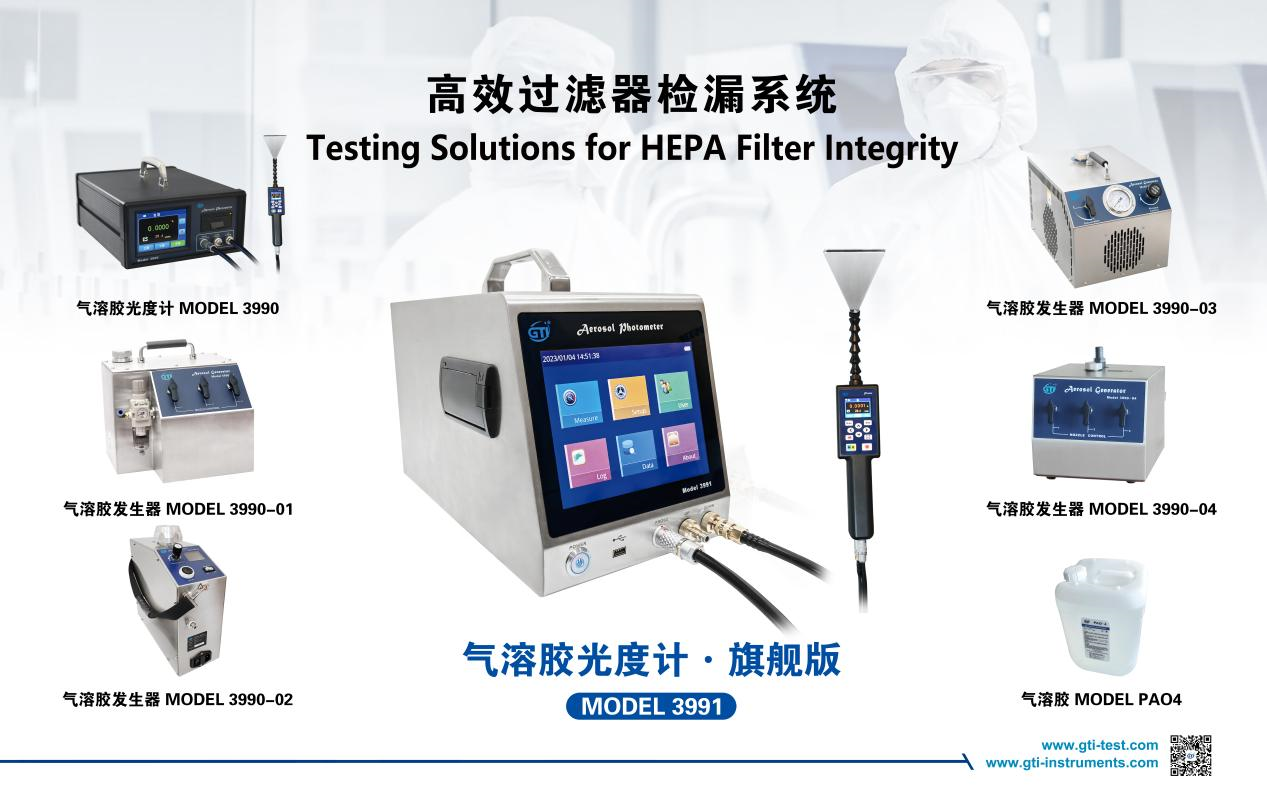
L'introduction de l'aérosol Pao du côté amont de l'HEPA à mesurer est la première étape de l'ensemble du processus de détection des fuites. Selon le scénario d'application, la façon dont les aérosols sont introduits varie:
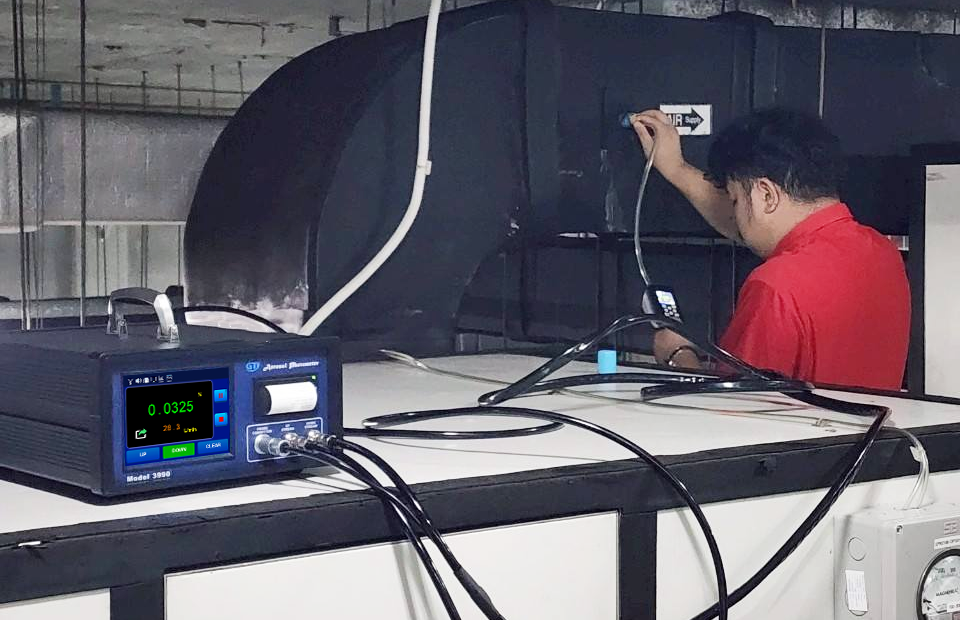
HEPA dans un système HVAC: pour obtenir une concentration uniforme des aérosols lorsqu’ils atteignent HEPA, les aérosols sont généralement introduits directement du côté négatif du ventilateur du système. Pour l'introduction à partir d'un conduit d'air, un point d'introduction doit être fixé à au moins 10 fois le diamètre du conduit d'air HEPA et les virages du conduit doivent être minimisés (selon les recommandations de l'American Society of Environmental Sciences and Technology). En fonctionnement réel, il suffit de maintenir la concentration supérieure en aérosol stable dans la plage requise.
Hotte laminaire, HEPA sur table ultra - propre: la détection de fuite de ce type d’équipement est relativement simple, les aérosols peuvent être introduits directement du côté négatif du ventilateur du système, sans tenir compte des problèmes de concentration inégale causés par le transport sur de longues distances.
1.2 préparation de l'équipement de détection
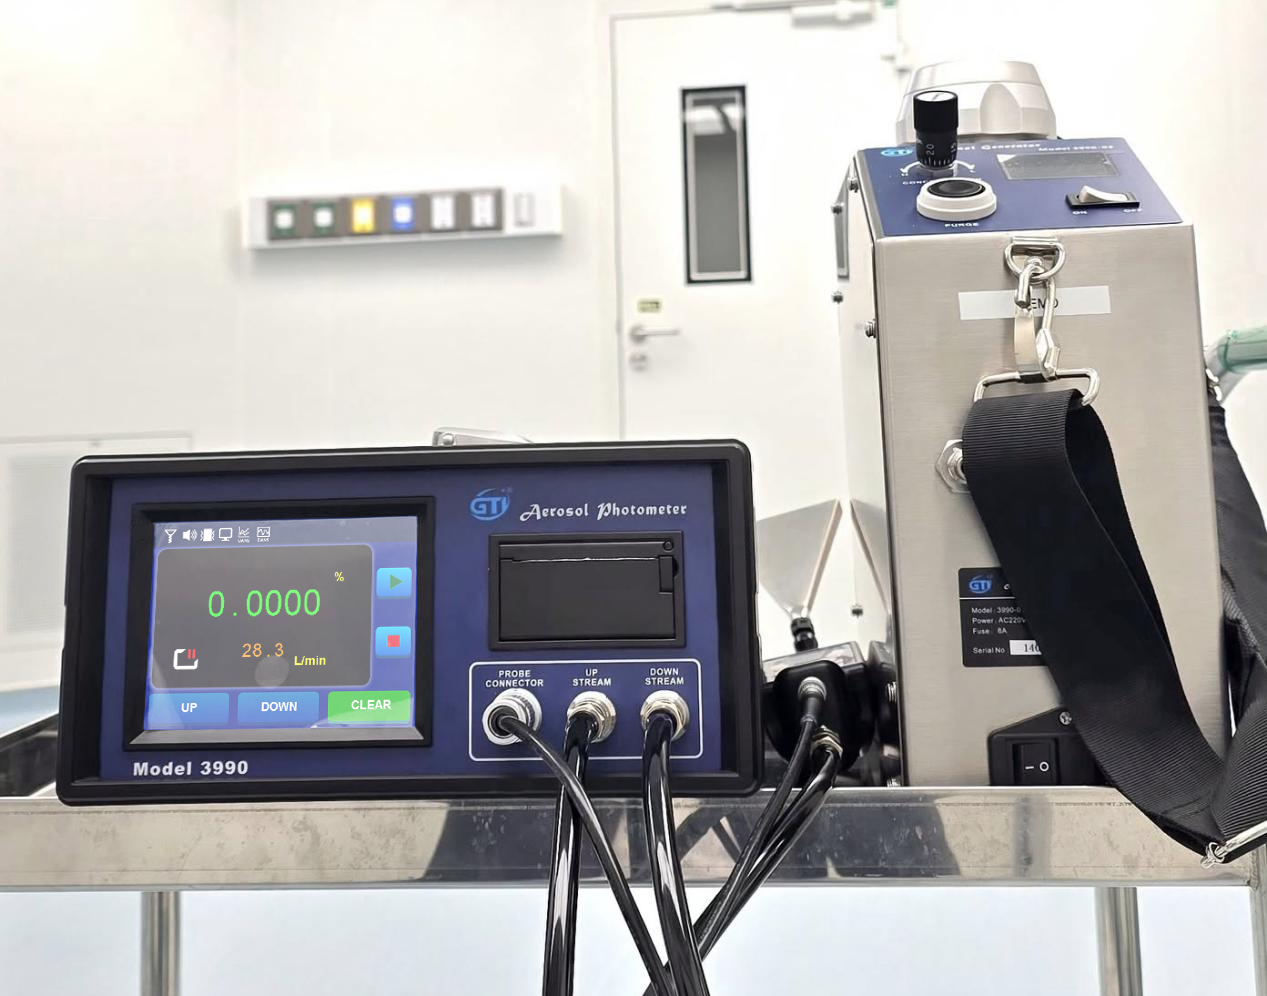
L'initialisation et l'étalonnage du photomètre aérosol sont des maillons clés pour assurer la précision de la détection:
Procédure d'initialisation selon le manuel d'utilisation de l'appareil
Configurer le seuil d'alarme (généralement fixé à un taux de fuite de 0,01%)
Raccorder le tube d'échantillonnage Upstream à l'orifice d'échantillonnage amont
Mesure et ajuste la concentration supérieure d'aérosol à la plage idéale de 10 ~ 20 μg / ml
Cette étape nécessite une attention particulière aux spécifications de fonctionnement du générateur d'aérosols, en veillant à ce que la distribution granulométrique des aérosols résultants soit conforme aux exigences des essais.
1.3 opérations de détection de fuite par balayage
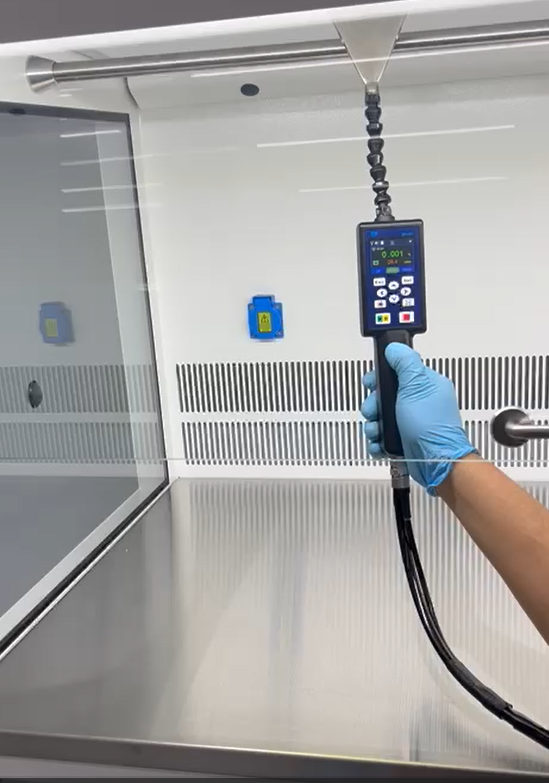
La détection de fuite par balayage est le lien central du processus de détection de fuite et nécessite le strict respect des spécifications opérationnelles suivantes:
Préparation: Retirez la plaque de dispersion HEPA et exposez toute la surface filtrante et la structure d'étanchéité périphérique. La zone d'inspection doit comprendre: la face du filtre, tous les points d'étanchéité entre le filtre et la bordure, entre la bordure et la bordure et entre la bordure et la boîte de pression statique.
Paramètres de scan:
La tête d'échantillonnage est maintenue à une distance d'environ 3 cm de la face du filtre
Contrôle de la vitesse de numérisation à pas plus de 5 cm / s
Adopter un chemin de balayage alternatif linéaire
Les lignes de balayage adjacentes doivent être correctement superposées (généralement 50% du diamètre de la tête d'échantillonnage).
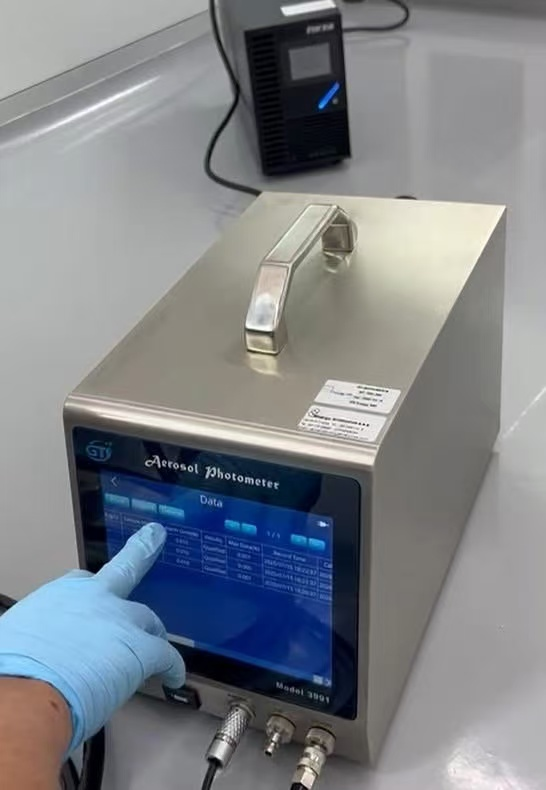
Décision de fuite: lorsque l’instrument de détection émet un son d’alarme (c’est - à - dire que% Leakage dépasse le seuil de 0,01%), cela indique une fuite à cet endroit. Une fois qu'une fuite est détectée, elle doit être bien marquée, un colmatage temporaire ou un traitement de fixation avec du gel de silicone, puis une nouvelle analyse pour confirmer l'effet de la réparation.
Protection de sécurité: les opérateurs doivent porter un masque protecteur tout au long de la journée pour éviter l'exposition aux aérosols. Dans le même temps, la stabilité de la concentration de l'aérosol supérieur doit être confirmée périodiquement, généralement avec un temps de détection complet d'environ 5 minutes par filtre.
II. Critères de décision et de traitement des résultats de détection des fuites
Les résultats de la détection des fuites de filtres à haute efficacité sont déterminés par des normes et des spécifications de traitement claires, garantissant un fonctionnement sûr et fiable du système de filtration.
2.1 critères d'admissibilité
La norme de conformité du taux de fuite pour les filtres à haute efficacité est ≤ 0,01%. Les règles de décision spécifiques sont les suivantes:
Décision de conformité: si le taux de fuite de l’hepa ne dépasse pas 0,01% à tous les points de détection au cours de la détection, le filtre est jugé conforme et peut continuer à être utilisé.
Décision de non - conformité: si un taux de fuite supérieur à 0,01% est constaté à un point quelconque, le filtre est jugé non conforme et des mesures de traitement immédiates sont nécessaires.
2.2 spécifications de traitement des fuites
Pour détecter les filtres non conformes, il existe les traitements suivants:
Positionnement du marqueur: utilisez des marqueurs qui ne tombent pas pour marquer avec précision toutes les positions des points de fuite et enregistrer les valeurs de taux de fuite.
Normes de réparation:
Permet de réparer les fuites de filtre avec une colle spéciale
La surface réparée à une seule fuite ne doit pas dépasser 1% de la surface totale du filtre
La surface de réparation cumulée à tous les points de fuite ne doit pas dépasser 5% de la surface totale
Le filtre doit être remplacé dans son ensemble lorsque l'une des normes ci - dessus est dépassée
Exigences de ré - inspection: une fois toutes les réparations terminées, une analyse complète des fuites doit être effectuée à nouveau pour s'assurer que la zone réparée ne fuit plus et que le taux de fuite global est conforme.
Iii. Recommandation de cycle de détection de fuite de filtre à haute efficacité
Différents mécanismes et normes ont des recommandations différentes pour le cycle de détection de fuite du filtre à haute efficacité, les utilisateurs doivent choisir la fréquence de détection appropriée en fonction de leurs propres caractéristiques de l'industrie.
| Normes / institutions | Cycle de détection de fuite recommandé | Scénarios applicables |
| FDA lignes directrices pour la fabrication de médicaments stériles | Une fois par semestre | Atelier de production de préparations stériles |
| Guide d'inspection GMP en Chine | Généralement une fois par an | Normes de gestion de la qualité de la production pharmaceutique environnement |
| Norme iso14644 | Pas plus de 24 mois | Détection de routine des HEPA installés |
En plus de la détection périodique décrite ci - dessus, la détection des fuites est également requise dans les cas particuliers suivants:
Après l’installation ou le remplacement: tous les HEPA nouvellement installés ou remplacés doivent être immédiatement soumis à une détection de fuite DOP confirmant la qualité de l’installation.
Anomalies:
La surveillance environnementale montre une détérioration anormale de la qualité de l'air
Test de stérilité du produit non conforme
échec du test de remplissage simulé du milieu de culture
Comme partie intégrante de l'enquête sur les écarts
Équipement spécial: les HEPA utilisés par des équipements tels que les tunnels de séchage, les fours secs, etc. doivent également être inclus dans le programme de détection des fuites, dont la période de détection peut être référencée aux normes du système principal.
Iv. Analyse des causes de non - conformité des filtres à haute efficacité
La non - conformité du filtre à haute efficacité peut se produire lors de l'inspection en usine ou sur le terrain, les raisons peuvent être résumées dans les catégories suivantes:
4.1 causes identifiables visuellement
Problèmes pouvant être détectés par une inspection visuelle ou un simple test:
Dommages à la surface du filtre:
Rupture apparente ou dommages mécaniques (facilement observable à l’œil nu)
Des blessures mineures peuvent nécessiter une détection sur banc d'essai pour être détectées
Une petite quantité de casse peut être réparée professionnellement dans l'usine de production
Dommages pendant la production:
Le matériau filtrant est soumis à une pression excessive pendant la fabrication
Dommages accidentels causés par une mauvaise manipulation humaine
Localement réparable, mais sous réserve des exigences standard
Défauts d'étanchéité:
Fuite de vent sur le site de liaison du matériau filtrant avec le cadre extérieur du filtre
Fuite d'air causée par une mauvaise manipulation des coutures du joint d'étanchéité
L'adoption de bandes d'étanchéité en polyuréthane expansé sur site peut éviter les problèmes de couture
Les bandes de colle avec joints doivent être conçues avec une interface de type labyrinthe
4.2 questions relatives aux matières premières
Défauts liés à la qualité du matériau du filtre lui - même:
Efficacité insuffisante du filtre:
Ne répond pas aux normes de filtrage à haute efficacité (efficacité de filtration ≥ 99,97% pour les particules de 0,3 μm à une vitesse de vent de 5,3 CM / s)
Défauts fondamentaux qui ne peuvent être comblés par le post - traitement
Problèmes de poussière de matériaux:
Le contrôle des matières premières de séparateur en papier n'est pas strict dans le filtre à séparateur traditionnel
Le manque de pureté environnementale dans la production de filtres conduit à apporter sa propre poussière
Méthode d'inspection partielle difficile à détecter ce type de problème potentiel de poussière
4.3 problèmes de processus de détection
Erreur de jugement résultant d'une méthode de détection ou d'une opération incorrecte:
Perturbation des courants de Foucault:
Le tourbillon de surface de sortie du vent transporte la poussière périphérique dans la zone de balayage lors de la détection du balayage
Difficulté à distinguer les vrais fuites des faux positifs causés par les perturbations du vortex
Les fabricants étrangers résolvent ce problème en installant un banc d'inspection dans la salle blanche
Erreur de détermination de la concentration en aval:
Juger les performances du filtre après l'installation uniquement par la concentration de poussière en aval
Peut conduire à une erreur de jugement des filtres qualifiés en raison d'autres sources de contamination
Besoin de combiner détection multipoint et analyse des tendances jugement intégré
V. Comparaison des méthodes principales de détection des fuites
Actuellement, la détection de fuite par filtre à haute efficacité utilise principalement deux méthodes, chacune avec des caractéristiques, mais avec des résultats de détection cohérents.
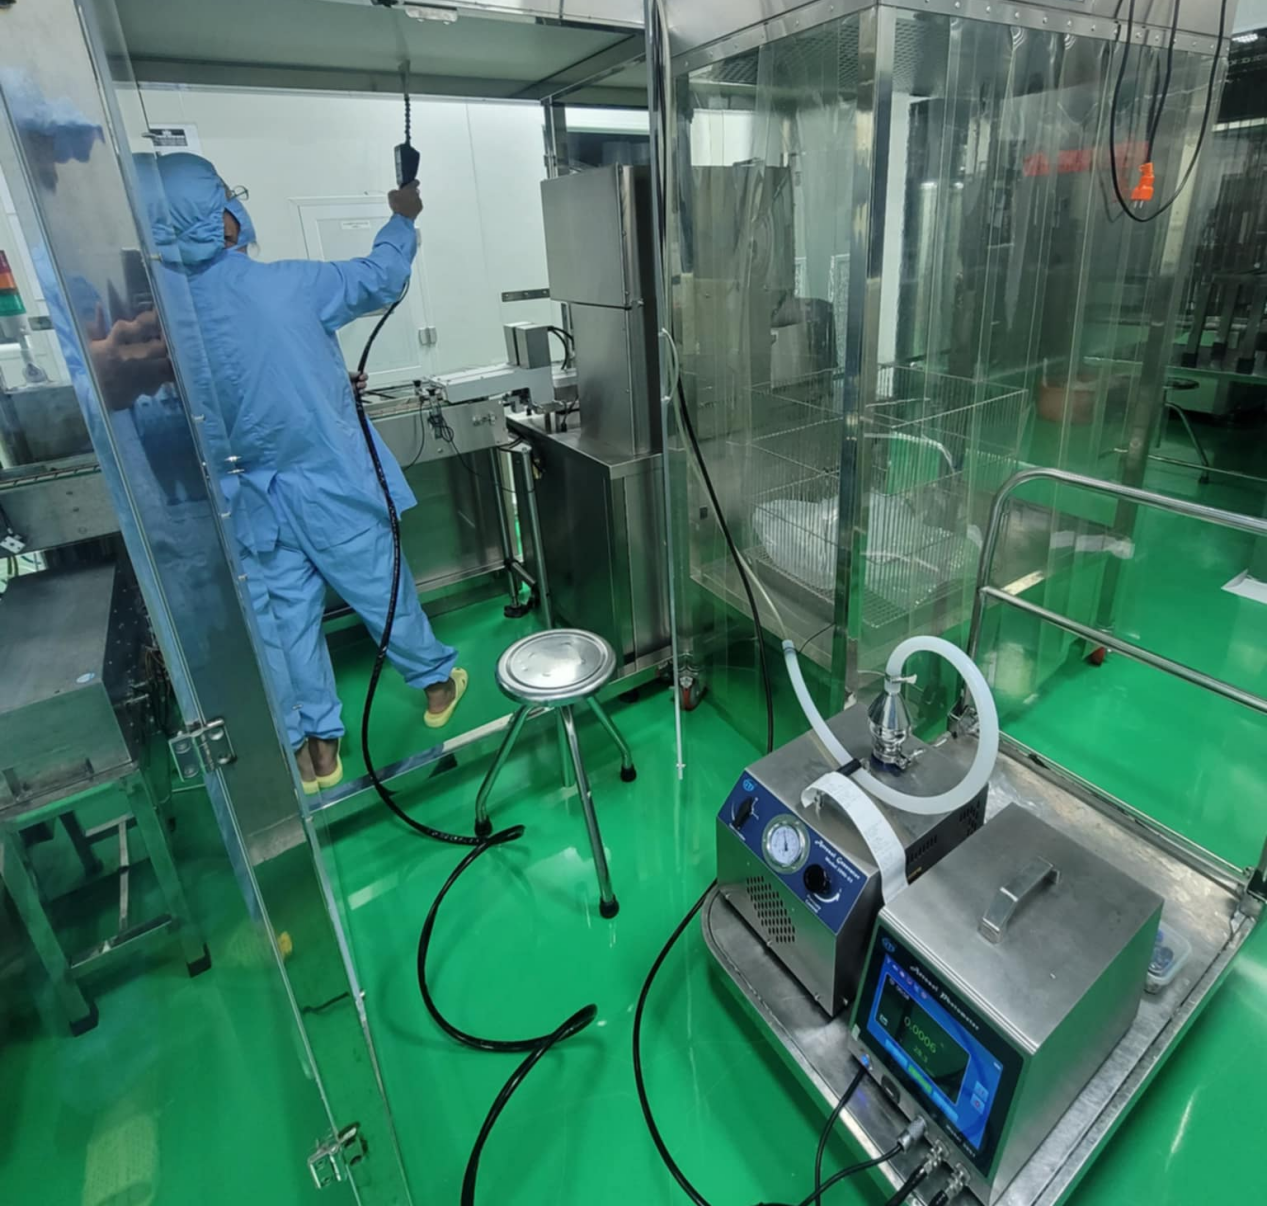
5.1 méthode de balayage par photomètre
Caractéristiques techniques:
Détection de la source de particules: gouttelettes de phase polydispersée (p. ex. fumée DOP générée par les tubes laskin)
Principe de détection: balayage photométrique sur tout le plan du filtre
Avantages: localisation rapide et précise des points de fuite
Limitations: la taille des particules de poussière ne peut pas être distinguée, l '« efficacité de filtration» rapportée est fournie à titre indicatif seulement
Points opérationnels:
Doit être utilisé avec le générateur d'aérosol Pao
Le chemin de balayage et les paramètres doivent suivre strictement les normes
Convient pour le dépistage rapide et la détection de grandes surfaces
5.2 méthode de comptage des particules
Caractéristiques techniques:
Méthode commune européenne, méthode similaire pour les tests de filtres ultra - efficaces aux États - Unis
Source de poussière: gouttelettes de phase polydispersée ou poussière solide de taille particulaire spécifique
Équipement de base: compteur de particules laser à grand débit
Avantages: peut mesurer le nombre de particules spécifiques en différents points, comparer l'efficacité locale
Exigences particulières:
Source de poussière de phase monodispersée requise lors de l'utilisation du compteur de noyaux de condensation
Type de poussière de test personnalisé selon les besoins de l'utilisateur
Fournir des données plus détaillées sur la distribution de la taille des particules
5.3 conclusion de la comparaison des méthodes
Des études expérimentales ont montré que:
Pour le même point de fuite, l'efficacité de filtration locale mesurée par les deux méthodes est généralement cohérente
Opération plus facile et rapide de la méthode photométrique
La méthode de comptage de particules fournit des informations de données plus riches
Le choix dépend du scénario d'application spécifique et des besoins en données
Vi. Résumé et recommandations
La détection des fuites des filtres à haute efficacité est un élément clé pour garantir la qualité de l'air ambiant propre et nécessite la mise en place d'un programme systématique de détection et de maintenance:
Standardisation du processus: le processus de détection des fuites est strictement suivi et chaque lien, de l'introduction des aérosols à la détection par balayage, nécessite des opérations normalisées.
Rationalisation du cycle: la fréquence des tests est établie en fonction des normes de l'industrie et des besoins réels, et les environnements stériles recommandent des intervalles de test plus courts.
Décision scientifique: distinguer correctement les fuites réelles des fausses apparences et évaluer l'état du filtre de manière intégrée en combinant plusieurs méthodes.
Traçabilité du problème: lorsqu'une non - conformité est détectée, la cause sous - jacente doit être analysée sous plusieurs aspects: matériaux, fabrication, installation, maintenance, etc.
Sélection de la méthode: la méthode appropriée est choisie en fonction du but de la détection et des conditions de ressources, et les deux méthodes peuvent être combinées pour les zones importantes.
Enregistrement complet: Documentez en détail les données de chaque fuite détectée et les problèmes détectés, créez un profil du cycle de vie du filtre.
Grâce à une gestion systématique de la détection des fuites, les filtres haute efficacité sont toujours en état de fonctionnement, offrant une garantie fiable pour un environnement propre.